文档摘录
以下为试读页文字,便于检索与引用;完整内容请下载原件。
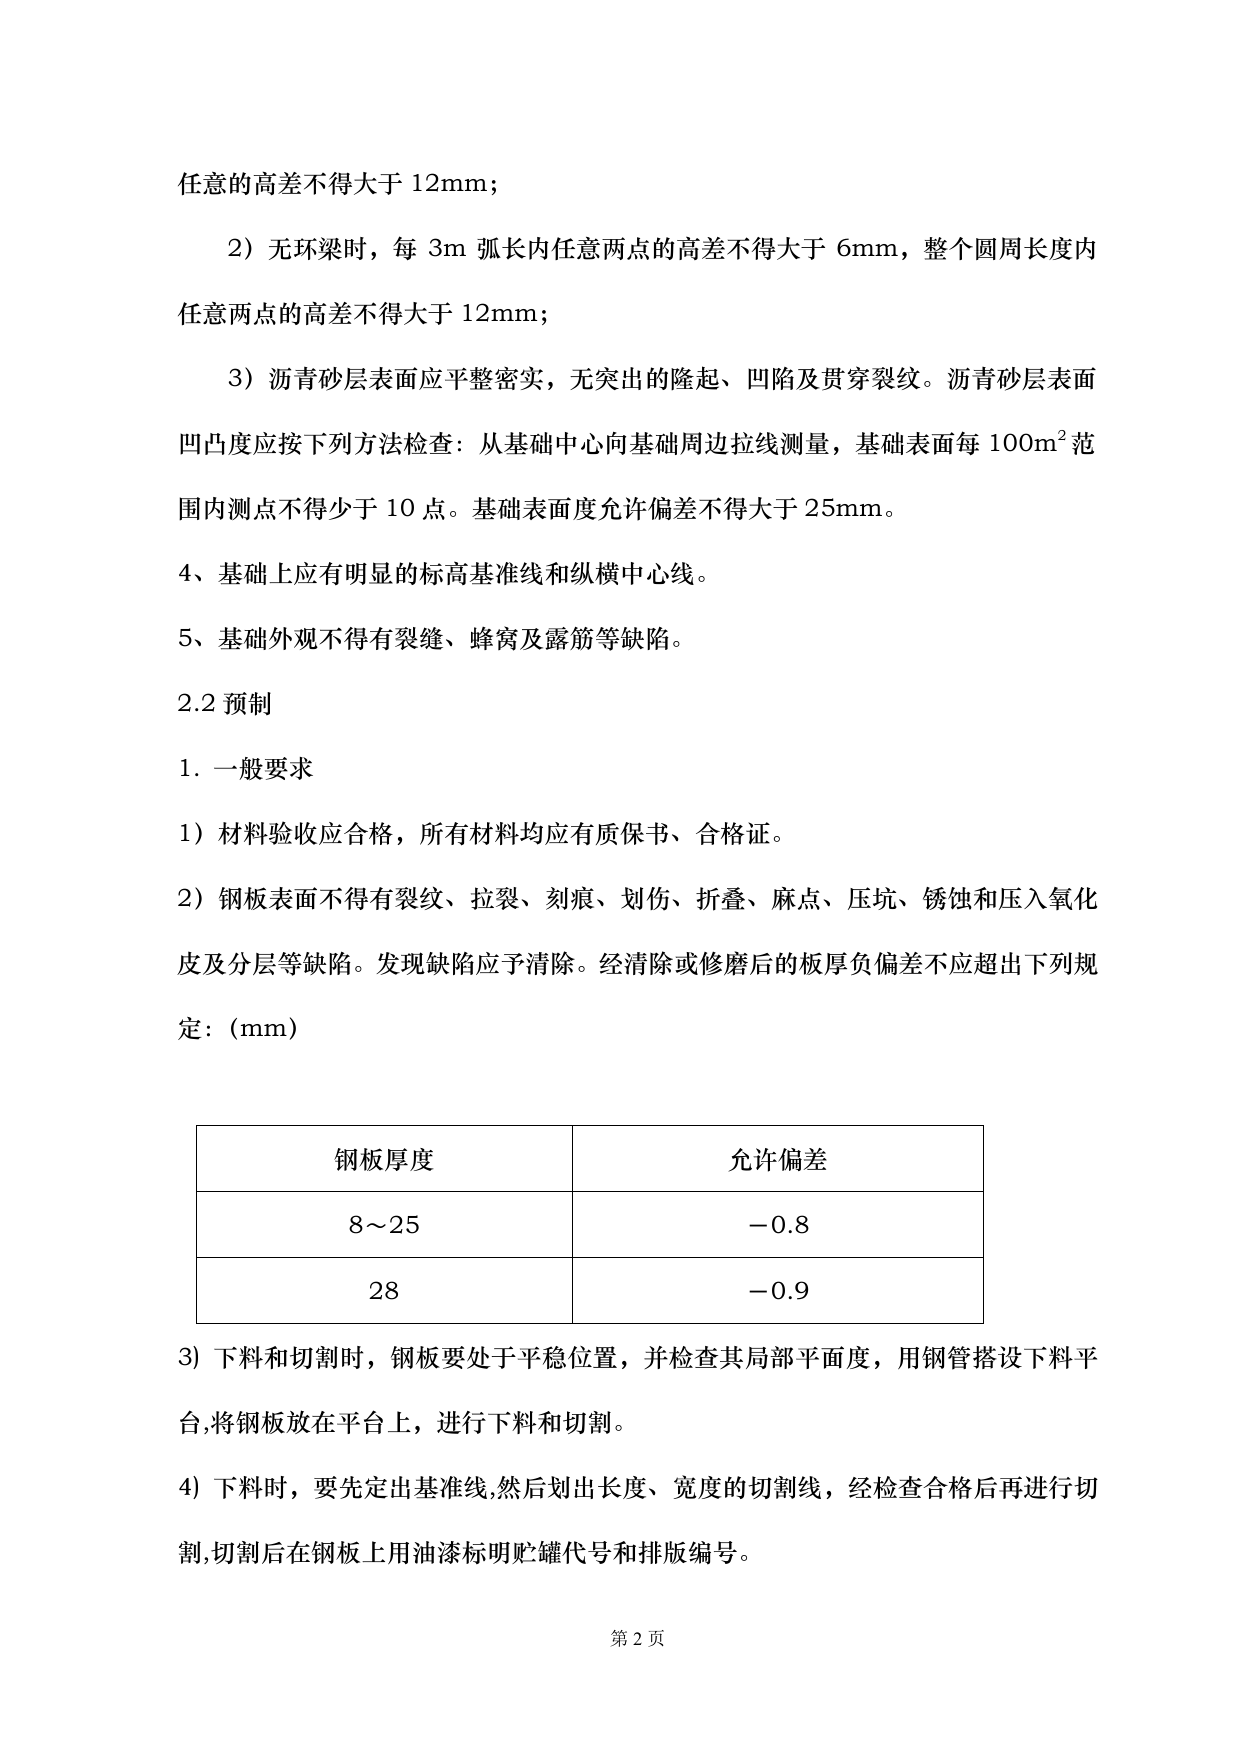
第1页一、工程概况1.1工程简述1.2工程内容1.3工程特点1.3.1该项目属新建工程,施工前必须做好充分的安全防范工作,施工重点做好防火、防爆工作,加强用火、焊接、车辆的管理。1.3.2施工工期短,需要有严密的技术、组织保证措施,合理衔接好两台罐的施工。1.3.31.3.4贮罐所用的钢板较厚,且所有焊缝焊接采用对接形式。二、主要施工方法及技术要求2.1基础验收在贮罐基础交接安装前,根据施工图纸及相关设计文件,按照图纸所要求执行的国家规范、规程、标准等进行基础验收。验收时特别应注意以下几点:一、基础中心标高及罐壁板位置环墙标高;二、沉降观测点的原始标高;三、基础方位基准点的校核。以上几点均对贮罐施工过程中,施工记录数据的准确性有直接影响。1、在贮罐基础交安前,根据基础中间交接证明书,对基础表面尺寸进行检查,合格后方能安装。2、贮罐基础表面尺寸,其基础中心标高允许偏差为±20mm;3、支承罐壁的基础表面,其高差应符合下列规定:1)有环梁时,每10m弧长内任意两点的高差不得大于6mm;整个圆周长度内第2页任意的高差不得大于12mm;2)无环梁时,每3m弧长内任意两点的高差不得大于6mm,整个圆周长度内任意两点的高差不得大于12mm;3)沥青砂层表面应平整密实,无突出的隆起、凹陷及贯穿裂纹。沥青砂层表面凹凸度应按下列方法检查:从基础中心向基础周边拉线测量,基础表面每100m2范围内测点不得少于10点。基础表面度允许偏差不得大于25mm。4、基础上应有明显的标高基准线和纵横中心线。5、基础外观不得有裂缝、蜂窝及露筋等缺陷。2.2预制1.一般要求1)材料验收应合格,所有材料均应有质保书、合格证。2)钢板表面不得有裂纹、拉裂、刻痕、划伤、折叠、麻点、压坑、锈蚀和压入氧化皮及分层等缺陷。发现缺陷应予清除。经清除或修磨后的板厚负偏差不应超出下列规定:(mm)钢板厚度允许偏差8~25-0.828-0.93)下料和切割时,钢板要处于平稳位置,并检查其局部平面度,用钢管搭设下料平台,将钢板放在平台上,进行下料和切割。4)下料时,要先定出基准线,然后划出长度、宽度的切割线,经检查合格后再进行切割,切割后在钢板上用油漆标明贮罐代号和排版编号。第3页5)所有预制构件在保管、运输及现场堆放时应采取有效措施防止损伤、锈蚀,并放置在专用胎具上防止变形。6)需在安装前进行防腐工作的钢板,应在钢板的焊接边缘预留50-80mm宽不刷漆。7)贮罐在预制、组装、检验过程中使用的样版应符合下列规定:样板弦长应大于2米,测量焊缝角变形的样板,其弦长不小于1米,直线样板的长度不小于1米。2.罐底板预制及敷设。底板预制前应绘制排版图,并应符合下列规定:1)罐底排板直径,宜按设计直径放大0.1%--0.2%;2)边缘板沿罐底半径方向的最小尺寸≥700mm;中幅板的宽度≥1000mm,长度≥2000mm,底板任意相邻焊缝之间的距离≥200mm。3.壁板预制。壁板预制前应绘制排版图,并应符合下列规定:1)第一圈壁板按实际周长下料,考虑焊接收缩量(每条纵缝焊缝按2mm考虑),每块板长,只允许存在有正公差。严格控制其周长偏差不得大于10mm。2)各圈壁板的周长,在顶圈壁板周长的基础上,在调节板的一端预留300mm的余量。其余每张板号料时设置定位线(基准线)以便于检查每圈实际周长,并便于以后探伤定位。3)各圈壁板的纵向焊缝宜向同一方向逐圈错开,其间距宜为板长的1/3,且不得小于500mm。4)底圈壁板的纵向焊接与罐底边缘板对接焊缝之间的距离,不得小于200mm。5)罐壁开孔接管或开孔接管补强板外缘与罐壁纵向焊缝之间的距离,不得小于200mm;与环向焊缝之间的距离,不得小于100mm;加强圈等包边角钢对接接头与壁板纵向焊缝之间的距离,不得小于200mm。第4页6)壁板宽度不得小于1000mm;长度不得小于2000mm。7)壁板尺寸的允许偏差应符合下表的规定:壁板尺寸测量部位AEBCFD壁板尺寸允许偏差测量部位壁板尺寸允许偏差长度AB、CD±1.5宽度AC、BD、EF±1对角线之差≤2直线度AC、BD≤1直线度AB、CD≤28)壁板卷制后,应立置在平台上用样板尺检查。垂直方向上用直线样板检查,其间隙不得大于1mm;水平方向上用弧形样板检查,其间隙不得大于4mm。9)壁板滚圆时,为保证板端部100mm内的弧度曲率,应考虑设置压头板,或进行压头处理。应在滚板机的前后设置滚板支架,前端设置平台架,后端设置弧度架。10)滚圆合格后的壁板应放置到壁板胎具上,以保证其弧度,并应编号。4.顶板预制。顶板预制前应绘制排版图,并应符合下列规定:1)顶板任意相邻焊接接头的间距,不得小于200mm。2)加强肋用弧形样板检查,其间隙不得大于2mm,加强肋与顶板组焊时,应采取防变形措施,加强肋的拼接应加垫板,且必须完全焊透。第5页3)拱顶的顶板预制成型后,用弧形样板检查,其间隙不得大于10mm。5.构件预制所有弧形构件加工成型后,用弧形样板检查,其间隙不得大于2mm。放在平台上检查,其翘曲变形不得超过构件长度的0.1%,且不得大于4mm。热煨成型的构件,不得有过烧、变质现象,其厚度减薄量不应超过1mm。2.3组装1、一般规定1)组装前,应将构件的坡口和搭接部位的泥砂、铁锈、水及油污等清理干净。2)拆除组装用的工卡具(弧度板、卡码等)时不得损伤母材。钢板表面的焊疤应打磨平滑。3)在组装过程中应采取措施,防止大风等自然条件造成罐的失稳破坏。2、罐底组装1)罐底部分的组装程序为:基础验收、底板预制―→基础上放十字中心线―→铺设边缘板―→铺设中间一条基准板―→铺设其余中幅板―→罐底焊缝施焊―→真空实验。2)基础验收合格后,在基础表面划好十字中心线和罐底边缘板外缘周线。首先铺设边缘板,再铺设中心长条基准中幅板,要求中心基准板的十字线与基础十字中心线重合,然后向中心基准板两侧按罐底排版图的各块底板编号,由中心向两侧逐块逐条地铺设完整个罐底。铺设罐底板前,应对底板反面进行防腐处理。3)在铺设过程,铺设一块,调整一块,点焊固定一块。长焊缝的点焊间距应尽量大,以便于短焊缝焊接时铲开。底板边缘板对接接头,宜采用不等间隙,外侧间隙宜为6~7mm,内侧间隙宜为8~12mm,垫板长度应超出边缘板约10mm。以便焊接收弧。