现场实施时夹片锚具为什么必须按图或方案执行?
夹片锚具必须按图纸选型和同厂家配套张拉,钢绞线张拉端常用夹片锚。锚具效率系数不应小于 0.95,张拉工艺与限位板不匹配易滑丝。
更新于 2026-09-05
现场怎么做
夹片锚具的不可逆一步,是安装夹片并张拉锚固后,楔紧力与孔道轴线即被锁定。JGJ 85 表 4.0.1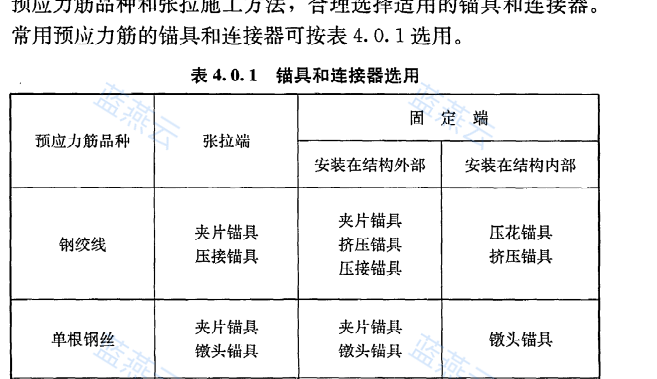
JGJ 85-2010 表4.0.1 截取,以原件为准 · jgj-85-2010 p.17
锚具、限位板和工具锚宜采用同一生产厂配套产品;工作锚不应作为工具锚使用。测试锚口摩擦损失时,主动端张拉工艺条件须与工程实际相同,工作锚一定要安装夹片。锚具静载锚固性能要求效率系数不应小于 0.95,预应力筋总应变不应小于 2.0%。
夹片锈蚀、限位槽深度不对或顶压工艺与方案不符,张拉时易出现滑丝,已锚固的夹片很难重新楔紧到设计预应力。
锚具、限位板和工具锚宜采用同一生产厂配套产品;工作锚不应作为工具锚使用。测试锚口摩擦损失时,主动端张拉工艺条件须与工程实际相同,工作锚一定要安装夹片。锚具静载锚固性能要求效率系数不应小于 0.95,预应力筋总应变不应小于 2.0%。
夹片锈蚀、限位槽深度不对或顶压工艺与方案不符,张拉时易出现滑丝,已锚固的夹片很难重新楔紧到设计预应力。
某梁张拉端设计夹片锚具:进场核对型号与钢绞线规格,查同一厂家限位板和工具锚配套。张拉按方案采用顶压锚固,安装夹片后见证张拉,记录锚口摩擦损失。若限位板与工作锚不同厂混用,或工作锚当工具锚重复用,张拉滑丝后该夹片锚具不能验收。
| 步骤 | 按图或方案 | 跳过会怎样 |
|---|---|---|
| 选型 | 张拉端按表4.0.1用夹片锚 | 固定端误用夹片张拉端 |
| 配套 | 限位板、工具锚同厂配套 | 锚口摩擦损失偏大 |
| 安装夹片 | 张拉前正确安装 | 测试和实拉不一致 |
| 张拉工艺 | 顶压或自锚按方案 | 滑丝或超内缩 |
| 进场复验 | 静载锚固效率≥0.95 | 锚固性能不达标 |
- 核对张拉端锚型与表4.0.1是否一致
- 限位板、工具锚是否与工作锚同厂配套
- 张拉工艺是否与方案一致
- 查静载锚固复验效率系数是否≥0.95
- 张拉记录是否见证并记录滑丝情况
规范依据
JGJ 85-2010:钢绞线张拉端可选用夹片锚具,见表4.0.1
JGJ 85-2010:锚具效率系数不应小于0.95,预应力筋总应变不应小于2.0%
JGJ 85-2010:限位板和工具锚宜与工作锚同一生产厂配套
JGJ 85-2010:锚具效率系数不应小于0.95,预应力筋总应变不应小于2.0%
JGJ 85-2010:限位板和工具锚宜与工作锚同一生产厂配套
适用边界
有顶压与无顶压夹片内缩量限值不同,不能混用工艺。无粘结预应力中某些有油锚具不应使用。变角张拉要单独测摩擦损失。
最容易错
限位板与工作锚不同厂。工作锚当工具锚。夹片锈蚀仍安装。张拉工艺与方案不符。未安装夹片就测摩擦损失。
和谁容易混
夹片锚具靠楔片夹住钢绞线,张拉端一旦锚固,楔紧力和限位板深度就定了:表 4.0.1 把夹片锚定在钢绞线张拉端,限位板和工具锚须同厂配套。工艺或配套错了,滑丝后很难重新楔紧到设计预应力。
还常问
钢绞线张拉端一般用什么锚具?
按 JGJ 85 表 4.0.1,钢绞线张拉端可选用夹片锚具或压接锚具,常用夹片锚具。
夹片锚限位板要不要同厂家配套?
要。夹片式锚具的限位板和工具锚宜采用与工作锚同一生产厂的配套产品。
测试锚口摩擦损失时要不要装夹片?
要。测试时工作锚一定要安装夹片,张拉工艺条件须与工程实际相同。
夹片锚具效率系数要求多少?
锚具效率系数不应小于 0.95,预应力筋总应变不应小于 2.0%。
也可搜:夹片锚具张拉端选用、JGJ85表4.0.1夹片锚、限位板工具锚同厂配套、夹片锚效率系数0.95、锚口摩擦损失测试装夹片
本回答基于公开规范整理,具体工程应以设计单位意见为准